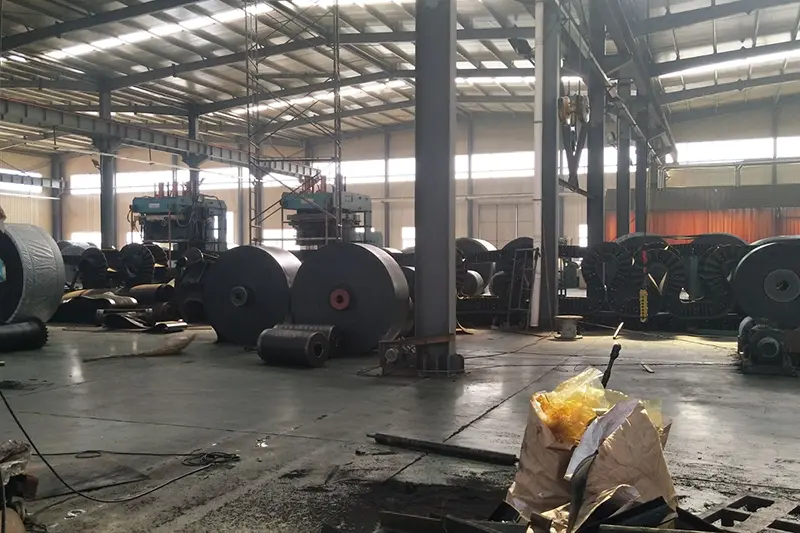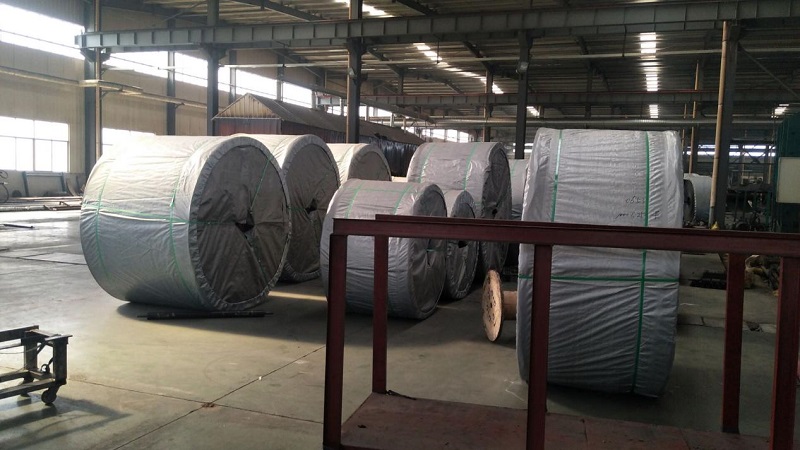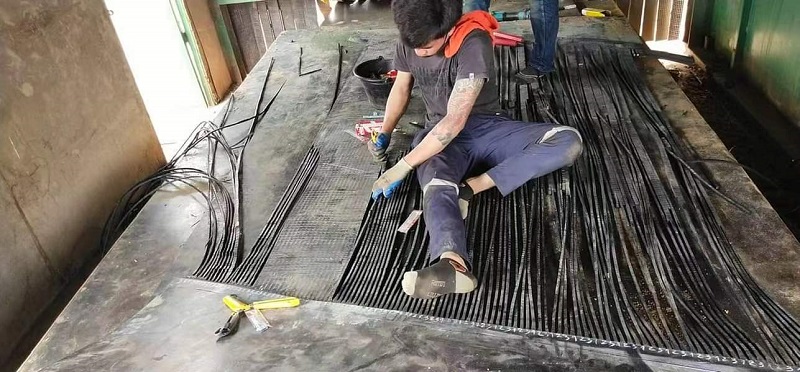
I. ການກະກຽມວັດຖຸດິບ (ສູດທີ່ກໍາຫນົດເອງ)
ສາມປະເພດຂອງວັດຖຸດິບຫຼັກແມ່ນອັດຕາສ່ວນທີ່ຊັດເຈນຕາມເງື່ອນໄຂການດໍາເນີນງານ:
ຢາງພາລາ ວັດຖຸດິບ
ຢາງພື້ນຖານ (ຢາງທໍາມະຊາດ / NR, SBR, EPDM, NBR) + ຕົວແທນເສີມ (ກາກບອນສີດໍາ, ຊິລິກາ) + ລະບົບ Vulcanization (ຊູນຟູຣິກ, ຕົວເລັ່ງ) + ສານເສີມທີ່ເປັນປະໂຫຍດ (ສານຕ້ານອະນຸມູນອິດສະຫລະ, ຕ້ານການສວມໃສ່, ຕ້ານໄຟ, ຢາງ).
ຄວາມແຕກຕ່າງໂດຍການໃຊ້: ຢາງປົກເທິງ (ຄວາມທົນທານຕໍ່ການສວມໃສ່ແລະຜົນກະທົບ), ຢາງປົກຫຸ້ມດ້ານລຸ່ມ ( friction ຕ່ໍາ), ແລະຢາງຫຼັກ / skim (ໂດຍສະເພາະສໍາລັບການຜູກມັດກັບ carcass).
ວັດສະດຸພື້ນຖານ Carcass
ຫຼັກຜ້າ: Polyester (EP), Nylon (NN), ຫຼືຜ້າໃບຝ້າຍ; ໃຫ້ຄວາມເຂັ້ມແຂງສູງ, ຄວາມສາມາດຮັບຜິດຊອບການໂຫຼດຫຼາຍຊັ້ນ.
ຫຼັກສາຍເຫຼັກ: ສາຍເຫຼັກ Galvanized; ອອກແບບສໍາລັບການນໍາໃຊ້ການຂຸດຄົ້ນບໍ່ແຮ່ທາງໄກ, ຄວາມກົດດັນສູງ.
ຕົວແທນພັນທະບັດ
RFL dip solution (Resorcinol-Formaldehyde-Latex): ປ້ອງກັນການແຕກແຍກລະຫວ່າງຢາງ ແລະຜ້າ ຫຼືສາຍເຫຼັກ.
II. ຂະບວນການປະສົມ (ການກະກຽມການຜະສົມຢາງ, ກໍານົດຄຸນສົມບັດພື້ນຖານ)
ວັດຖຸດິບໄດ້ຖືກຊັ່ງນໍ້າຫນັກແລະປ້ອນເຂົ້າໄປໃນເຄື່ອງປະສົມພາຍໃນທີ່ປິດລ້ອມ; ການປະສົມເກີດຂຶ້ນຢູ່ທີ່ອຸນຫະພູມສູງ (120–160 ອົງສາເຊ) ແລະຄວາມກົດດັນສູງສໍາລັບ 10-15 ນາທີເພື່ອຮັບປະກັນວ່າຄາບອນສີດໍາແລະສານເຕີມແຕ່ງໄດ້ຖືກກະແຈກກະຈາຍຢ່າງເຕັມສ່ວນພາຍໃນຢາງພື້ນຖານ, ປ້ອງກັນການລວບລວມຫຼື vulcanization ກ່ອນໄວອັນຄວນ (scorching).
ທາດປະສົມໄດ້ຖືກປ່ອຍອອກມາໃນໂຮງງານເປີດສໍາລັບການປະສົມເພີ່ມເຕີມແລະຄວາມເຢັນເພື່ອບັນເທົາຄວາມກົດດັນພາຍໃນ.
ເຄື່ອງແຜ່ນແຜ່ນກົດປະສົມເຂົ້າໄປໃນແຜ່ນທີ່ມີຄວາມຫນາຄົງທີ່; ເຫຼົ່ານີ້ແມ່ນເຮັດໃຫ້ເຢັນແລະອະນຸຍາດໃຫ້ພັກຜ່ອນ / ແກ່ສໍາລັບ 4-24 ຊົ່ວໂມງເພື່ອເຮັດໃຫ້ຄວາມຫມັ້ນຄົງຂອງພລາສຕິກ.
ຕົວຢ່າງໄດ້ຖືກທົດສອບສໍາລັບຄວາມແຂງ, ຄວາມເຂັ້ມແຂງ tensile, ແລະຄວາມເຂັ້ມແຂງການຍຶດຕິດ; ແຜ່ນຮອງມາດຕະຖານໄດ້ຖືກປຸງແຕ່ງຄືນໃຫມ່, ໃນຂະນະທີ່ແຜ່ນທີ່ມີຄຸນວຸດທິຖືກເກັບໄວ້ໂດຍປະເພດສໍາລັບການນໍາໃຊ້ໃນອະນາຄົດ.
III. ການປິ່ນປົວກ່ອນການ Carcass (ສໍາຄັນສໍາລັບການເພີ່ມຄວາມເຂັ້ມແຂງຂອງການເຊື່ອມຕໍ່)
1) ຜ້າຜ້າ Canvas ທາງສ່ວນຫນ້າຂອງການປິ່ນປົວ
ຜ້າໃບໄດ້ຖືກແປແລະຖືກຫົດຕົວ, ຫຼັງຈາກນັ້ນແຊ່ນ້ໍາໃນຖັງ RFL ແລະຕາກໃຫ້ແຫ້ງ; ນີ້ປະກອບເປັນຮູບເງົາຜູກມັດຢູ່ດ້ານຂອງເສັ້ນໄຍ canvas, ປ້ອງກັນ delamination ຕໍ່ມາຫຼືການແຍກ. 2) ການປິ່ນປົວກ່ອນສາຍເຫຼັກ
ສາຍເຫຼັກ galvanized undergo degreasing ແລະ derusting, ຕາມດ້ວຍ phosphating ເພື່ອສ້າງຊັ້ນ phosphate rough ຢ່າງຫຼວງຫຼາຍເສີມຂະຫຍາຍການຍຶດຕິດ penetrative ກັບຢາງພາລາຫຼັກ; ສາຍເຄເບີ້ນທັງຫມົດແມ່ນ straightened ພາຍໃຕ້ຄວາມກົດດັນເປັນເອກະພາບໃນການກະກຽມສໍາລັບຂັ້ນຕອນຕໍ່ໄປ.
IV. Calendering + Forming (ການປະກອບຊັ້ນເພື່ອຜະລິດສາຍແອວສີຂຽວ)
ທາງເລືອກ A: fabric-coreສາຍແອວ conveyorກອບເປັນຈໍານວນ
ການເຄືອບຢາງຜ່ານ calender ສີ່ມ້ວນ: canvas ທາງສ່ວນຫນ້າຂອງການປິ່ນປົວຜ່ານມ້ວນ calendering ດ້ວຍຄວາມໄວຄົງທີ່, ມີຊັ້ນບາງໆຂອງຢາງຫຼັກໄດ້ຖືກນໍາໃຊ້ຢ່າງເທົ່າທຽມກັນທັງສອງດ້ານເພື່ອຜະລິດຜ້າຢາງດຽວຫຼືສອງດ້ານ;
ການປະກອບຫຼາຍຊັ້ນ: ຊັ້ນຜ້າຢາງໄດ້ຖືກຈັດລຽງແລະວາງຊ້ອນກັນຕາມການອອກແບບ (ເຊັ່ນ: 3, 4, ຫຼື 5 ຊັ້ນ), ດ້ວຍການເຄືອບບາງໆຂອງຢາງຫຼັກທີ່ໃຊ້ລະຫວ່າງຊັ້ນເພື່ອຂັບໄລ່ອາກາດທີ່ຖືກດັກອອກ;
ຊັ້ນຢາງທີ່ປົກຫຸ້ມດ້ານລຸ່ມ ແລະ ດ້ານເທິງແມ່ນໃຊ້ (ດ້ວຍຊັ້ນເທິງແມ່ນທົນທານຕໍ່ການສວມໃສ່), ແລະຢາງຂອບແມ່ນໃຊ້ເພື່ອປະທັບຕາດ້ານຂ້າງ;
ມ້ວນເຄື່ອງກົດເຢັນຈະຫນາແຫນ້ນການປະກອບເພື່ອກໍາຈັດຟອງອາກາດແລະ wrinkles, ການຜະລິດສາຍແອວສີຂຽວ unvulcanized.
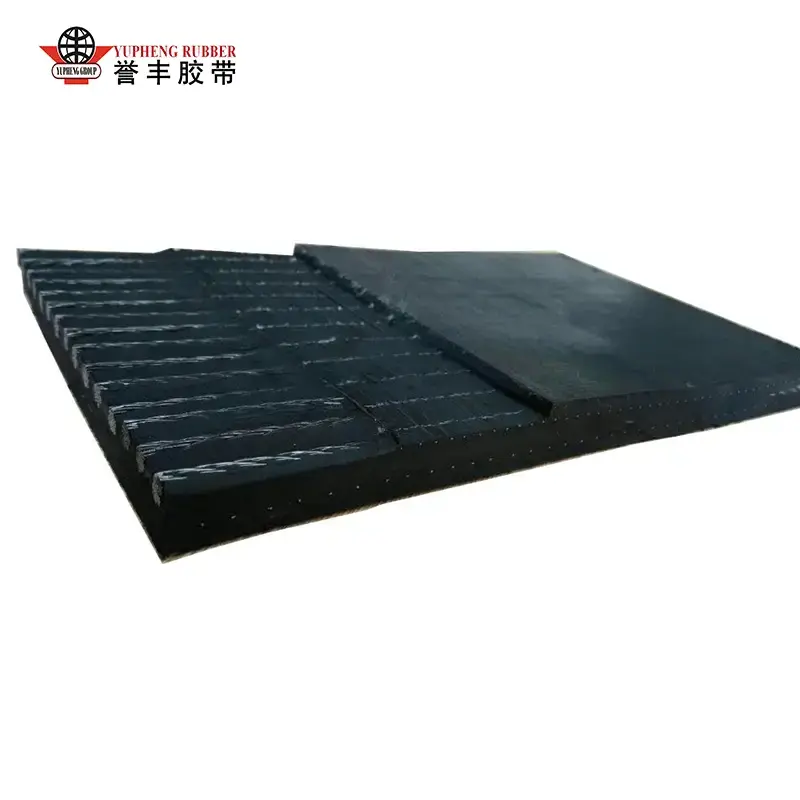
ທາງເລືອກ B: ສາຍແອວເຫຼັກກ້າສາຍແອວ conveyor ກອບເປັນຈໍານວນ (ການນໍາໃຊ້ຄວາມເຂັ້ມແຂງສູງ)
ສາຍເຫຼັກຫຼາຍໄດ້ຖືກຈັດລຽງຢູ່ໃນໄລຍະເທົ່າທຽມກັນແລະຄວາມເຄັ່ງຕຶງຄົງທີ່ຢູ່ໃນຕາຕະລາງກອບເປັນຈໍານວນເພື່ອຮັບປະກັນການກະຈາຍການໂຫຼດເປັນເອກະພາບ;
ຊັ້ນລຸ່ມຂອງຢາງຫຼັກແມ່ນວາງລົງ, ສາຍເຄເບີ້ນຖືກຝັງຢູ່ໃນຢາງ, ແລະຊັ້ນຢາງພາລາ filler ລະດັບກາງແມ່ນໃຊ້ເພື່ອຕື່ມຂໍ້ມູນໃສ່ຊ່ອງຫວ່າງລະຫວ່າງສາຍ;
ຊັ້ນຢາງພາລາປົກຫຸ້ມດ້ານເທິງ ແລະ ລຸ່ມໜາ ແລະ ຢາງຢາງປິດດ້ານຂ້າງ;
ການກົດເຢັນສູນຍາກາດຈະລວບລວມການປະກອບ, ປ້ອງກັນບໍ່ໃຫ້ຖົງອາກາດຫຼື blistering ລະຫວ່າງສາຍແລະຢາງ.
ຜະລິດຕະພັນອະນຸພັນພິເສດ
ຝາດ້ານຂ້າງ, ຮອຍຂີດຂ່ວນ, ແລະແຜ່ນຢາງທີ່ມີລວດລາຍຖືກຕິດຕັ້ງພ້ອມໆກັນໃນລະຫວ່າງການປະກອບເພື່ອຜະລິດແບບປະສົມປະສານເຄິ່ງສໍາເລັດຮູບຕ້ານການເລື່ອນຫຼືທາງຊັນ.ສາຍແອວ conveyor.
V. Vulcanization (ຂະບວນການຮັກສາຫຼັກ; ການເຊື່ອມໂຍງຢາງຖາວອນ)
Vulcanization ແມ່ນຂັ້ນຕອນທີ່ສໍາຄັນທີ່ປ່ຽນ "ຢາງດິບອ່ອນ" ເຂົ້າໄປໃນຜະລິດຕະພັນສໍາເລັດຮູບທີ່ມີຄວາມເຂັ້ມແຂງສູງ. ສອງປະເພດຂອງອຸປະກອນການນໍາໃຊ້:
Flat-bed Vulcanizing Press (ຂະບວນການ batch; ສໍາລັບຄວາມກວ້າງຂະຫນາດນ້ອຍຫາກາງຫຼືສາຍແອວພິເສດ)
ສາຍແອວເປົ່າຖືກວາງໄວ້ລະຫວ່າງແຜ່ນທີ່ມີຄວາມຮ້ອນຫຼາຍຊັ້ນ. ເງື່ອນໄຂຂະບວນການ: ອຸນຫະພູມ 140–160 ອົງສາ C, ຄວາມກົດດັນ 1.5–3 MPa, ແລະເວລາ vulcanization ຕັ້ງແຕ່ 15 ຫາ 60 ນາທີຂຶ້ນກັບຄວາມຫນາ. ພາຍໃຕ້ອຸນຫະພູມແລະຄວາມກົດດັນສູງ, ໂມເລກຸນຢາງພາລາເຊື່ອມຕໍ່ກັນ, ປະສົມຊັ້ນຢາງແລະໂຄງສ້າງການເສີມສ້າງເປັນເອກະພາບ.
Drum Vulcanizer ຢ່າງຕໍ່ເນື່ອງ (ການຜະລິດຂະຫນາດໃຫຍ່ຂອງສາຍແອວແບນມາດຕະຖານທາງໄກ)
ສາຍແອວເຫຼັກຢ່າງຕໍ່ເນື່ອງດຶງສາຍແອວເປົ່າດ້ວຍຄວາມໄວຄົງທີ່ໃນໄລຍະ drum ທີ່ມີຄວາມຮ້ອນ, ຄວາມກົດດັນສໍາລັບການ vulcanization ບໍ່ມີການລົບກວນ. ວິທີການນີ້ແມ່ນເຫມາະສົມສໍາລັບສາຍແອວ conveyor ຍາວ (ກິໂລແມັດໃນຄວາມຍາວ), ຮັບປະກັນຄວາມຫນາເປັນເອກະພາບແລະບໍ່ມີຂໍ້ຕໍ່ພາກສ່ວນ.
ຫຼັງຈາກ vulcanization, ສາຍແອວ undergoes ຊ້າ, ຂະບວນການເຢັນເທື່ອລະກ້າວເພື່ອປ້ອງກັນບໍ່ໃຫ້ cracking ຫຼື deformation ທີ່ເກີດຈາກການຂະຫຍາຍຄວາມຮ້ອນແລະການຫົດຕົວ.
VI. ຫລັງການປຸງແຕ່ງແລະສໍາເລັດຮູບ
ຄວາມເຢັນແລະການຕັ້ງຄ່າ: ການລະບາຍອາກາດຫຼືນ້ໍາເຢັນເພື່ອຫຼຸດລົງອຸນຫະພູມຢ່າງສົມບູນແລະບັນເທົາຄວາມກົດດັນພາຍໃນ vulcanization;
Edge Trimming: ການກໍາຈັດ flash ເກີນ / burrs ຈາກທັງສອງດ້ານເພື່ອມາດຕະຖານຄວາມກວ້າງຂອງສາຍແອວ;
ການປິ່ນປົວພື້ນຜິວ: ການຂັດ, ການຂັດ, ແລະເຄື່ອງຫມາຍ (ຮູບແບບການພິມ, ການຈັດອັນດັບຄວາມເຂັ້ມແຂງ, ຂໍ້ມູນສະເພາະ, ແລະວັນທີຜະລິດ);
ການປຸງແຕ່ງພິເສດ: ການເຈາະ, ຕັດຕາມຄວາມຍາວສະເພາະ, ແລະການເຊື່ອມຄວາມຮ້ອນຂອງຂໍ້ຕໍ່ສໍາເລັດຮູບຕາມຄວາມຕ້ອງການ.
-